Artykuł sponsorowany
Gdzie w produkcji opakowań z nadrukiem najczęściej rozstrzygają się błędy projektu i materiału
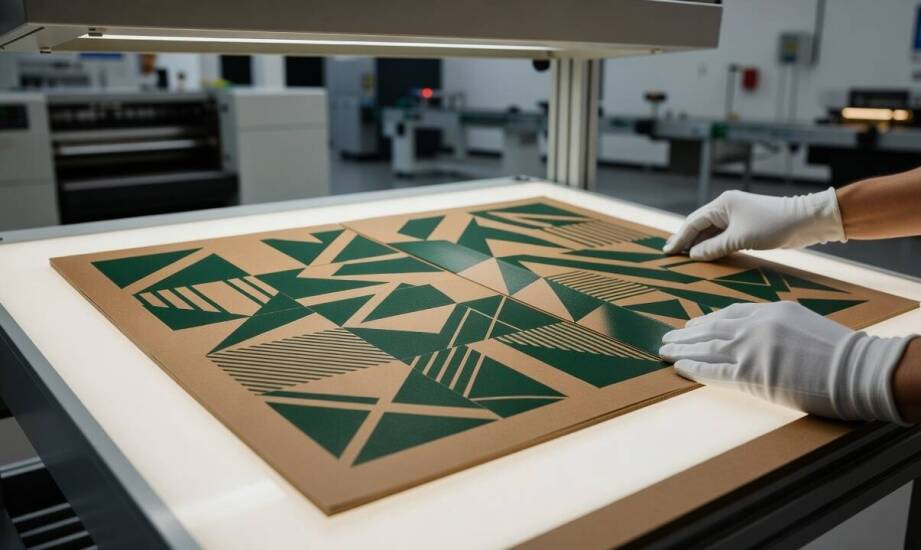
Projekt opakowania kartonowego z nadrukiem najczęściej prezentuje się nienagannie na monitorze komputera. Ograniczenia konstrukcyjne oraz fizyczne właściwości użytego materiału ujawniają się dopiero przy doborze tektury i planowaniu mechaniki składania pudełka. Przeoczenie tych technologicznych uwarunkowań na wczesnym etapie prowadzi do spadku czytelności kluczowych tekstów lub obniżenia wytrzymałości całego kartonu w łańcuchu dostaw. Zrozumienie relacji między farbą, narzędziem tnącym a strukturą papieru pozwala uniknąć powielania wad w masowym nakładzie.
Przeczytaj również: Co sprawia, że hotel z jacuzzi w pokoju to idealne miejsce na relaks po długim dniu?
Wpływ formatu i parametrów tektury na jakość druku
Format docelowego pudełka oraz przebieg linii bigowania decydują o tym, czy aplikowana grafika zachowa oryginalny wygląd po złożeniu elementów w bryłę. Bigowanie polega na kontrolowanym wgnieceniu tektury w wyznaczonych miejscach, co umożliwia równomierne zagięcie ścianek bez pękania wewnętrznych włókien. Niewłaściwie zaprojektowane strefy zagięć powodują zniekształcenia tekstów lub mikropęknięcia na krawędziach, osłabiając odporność opakowania podczas wielokrotnego składania. Twórca siatki musi stale uwzględniać grubość materiału, ponieważ grubsza tektura wymaga zostawienia większego naddatku na samych zagięciach. Dzięki precyzyjnym wyliczeniom pudełko uzyskuje prawidłowe wymiary wewnętrzne i bezpiecznie chroni umieszczony w środku produkt. Błędnie dopasowane bigi prowadzą do fałdowania narożników, co zakłóca estetykę bryły i utrudnia automatyczne pakowanie na liniach produkcyjnych.
Przeczytaj również: Pudełko ozdobne okrągłe – idealny sposób na eleganckie pakowanie prezentów
Sztywność bazy materiałowej, gładkość jej powierzchni oraz całkowita gramatura warunkują poprawne odwzorowanie drobnych detali identyfikacji wizualnej marki. Wyższa gramatura zapewnia dużą sztywność i zabezpiecza przed zgnieceniem, pomagając jednocześnie uzyskać mocny kontrast barw na zewnętrznej powłoce. Gładka struktura zewnętrzna hamuje niekontrolowane wchłanianie i rozprzestrzenianie się farby, zachowując ostre, wyraźne kontury wektorowych logotypów. Wybór zbyt cienkiego lub nadmiernie chropowatego surowca skutkuje szybkim rozmyciem szczegółów i słabszą adhezją użytego pigmentu. Taki defekt uwydatnia się szczególnie mocno w przypadku nałożenia wielu warstw farby lub stosowania zaawansowanych technik uszlachetniania druku. Odpowiednio wczesne zestawienie projektu graficznego ze specyfikacją tektury chroni przed nieestetycznymi niespodziankami.
Przeczytaj również: Jaka jest struktura płyt PMMA?
Znaczenie prób i tolerancji przed startem produkcji
Zleceniodawcy oczekujący precyzyjnych materiałów promocyjnych zyskują najwięcej na bezpośrednim kontakcie z wykonawcą i możliwości sprawnego testowania fizycznych form. Krótki dystans do parku maszynowego znacząco skraca czas potrzebny na stworzenie próbnych egzemplarzy oraz bieżącą kalibrację urządzeń tnących. Wykonywana na lokalnym rynku produkcja opakowań w Warszawie pozwala inżynierom i projektantom sprawnie dopasowywać konstrukcje do specyfiki konkretnej akcji marketingowej. Przesłanie cyfrowego pliku rzadko wystarcza do pełnego określenia zachowania papieru, dlatego możliwość obejrzenia wydrukowanego fragmentu nakładu ułatwia obiektywną ocenę. Taki model działania minimalizuje ryzyko wypuszczenia tysięcy sztuk pudełek obarczonych trudnym do zidentyfikowania błędem.
Przed uruchomieniem docelowych maszyn trzeba dokładnie zatwierdzić końcowe tolerancje wymiarowe, pola zadruku oraz właściwy układ poszczególnych wersji projektu. Dopuszczalne odchylenia milimetrowe podczas cięcia czy bigowania różnią się mocno w zależności od specyfiki konkretnego opakowania, dlatego normy branżowe ustalają odmienne wartości dla poszczególnych typów konstrukcji. Wyznaczone w plikach wektorowych pola zadruku muszą zakładać odpowiednio szerokie marginesy bezpieczeństwa oraz całkowicie omijać miejsca aplikacji kleju. Realizująca takie zlecenia drukarnia Spanton sprawdza wszystkie parametry produkcyjne na dostarczanych klientom modelach prototypowych. Zamawiający ostatecznie zatwierdza prototypy pod kątem realnej jakości nałożonej farby i łatwości składania, zamykając w ten sposób cykl przygotowań technologicznych.
Wypuszczenie partii towaru na rynek musi opierać się na stabilnych fundamentach wypracowanych jeszcze przed włączeniem maszyn tnących. Zagrożenie powstaniem dużych strat finansowych w branży poligraficznej rzadko dotyczy samej fazy pokrywania farbą, a o wiele częściej wiąże się z błędnymi decyzjami materiałowymi. Świadome przetestowanie fizycznego kartonu eliminuje potknięcia, które na monitorze wydawały się pozbawione znaczenia. Efektem takiego procesu pozostaje wytrzymałe, prawidłowo zamykające się opakowanie, które spójnie komunikuje rynkowy wizerunek marki.
Kategorie artykułów
Polecane artykuły

Jakie są najważniejsze cechy dobrego robota handlowego?

Co sprawia, że hotel z jacuzzi w pokoju to idealne miejsce na relaks po długim dniu?

Rekomendacje producenta dotyczące oleju do Kubota D
